আধুনিক ঢালাই প্রক্রিয়ায়, বিশেষ করে ব্যবহার করার সময় a মাঝারি ফ্রিকোয়েন্সি আনয়ন চুল্লি গলে যাওয়ার জন্য, ধূসর ঢালাই আয়রন এবং নমনীয় লোহার জন্য তাপমাত্রা এবং সংমিশ্রণের সুনির্দিষ্ট নিয়ন্ত্রণ হল ঢালাইয়ের যান্ত্রিক বৈশিষ্ট্য নির্ধারণ এবং স্ক্র্যাপের হার হ্রাস করার মূল চাবিকাঠি. কারণ মাঝারি-ফ্রিকোয়েন্সি আনয়ন চুল্লিগুলি দ্রুত গরম এবং শক্তিশালী ইলেক্ট্রোম্যাগনেটিক আলোড়ন বৈশিষ্ট্যযুক্ত, তাদের নিয়ন্ত্রণ কৌশল ঐতিহ্যগত কপোলাদের থেকে ভিন্ন.
এই দুটি উপকরণের জন্য ইন্ডাকশন ফার্নেস গলানোর প্রক্রিয়া চলাকালীন তাপমাত্রা এবং রচনার জন্য এখানে সুনির্দিষ্ট নিয়ন্ত্রণ পয়েন্ট রয়েছে:
আমি. ধূসর ঢালাই আয়রনের জন্য সুনির্দিষ্ট নিয়ন্ত্রণ কৌশল
ধূসর ঢালাই আয়রনের কার্যকারিতা গ্রাফাইটের আকারবিদ্যা এবং ম্যাট্রিক্স কাঠামোর উপর অত্যন্ত নির্ভর করে, কার্বন সমতুল্য নিয়ন্ত্রণে থাকা কোর সহ (সি.ই) এবং ইনোকুলেশন চিকিত্সা.
1. রচনা নিয়ন্ত্রণ পয়েন্ট
- কার্বন সমতুল্য (সি.ই) এবং কার্বন-সিলিকন অনুপাত: C এবং Si বিষয়বস্তু কঠোরভাবে নিয়ন্ত্রণ করুন. সাধারণত, দ্য “উচ্চ কার্বন, কম সিলিকন” বা “কম কার্বন, উচ্চ সিলিকন” নীতি গৃহীত হয়. যাহোক, আবেশন চুল্লি মধ্যে, গ্রাফিটাইজেশন প্রসারণ এবং সংকোচনের প্রবণতা কমাতে, কার্বন সমতুল্য যথাযথভাবে কমানোর এবং ফেরোসিলিকন ইনোকুলেশন অনুপাত বাড়ানোর একটি কৌশল সুপারিশ করা হয়.
- ম্যাঙ্গানিজ এবং সালফার ব্যালেন্স: একটি নির্দিষ্ট পরিমাণ সালফার (সাধারণত মধ্যে 0.06% – 0.12%) MnS গঠনের জন্য ধূসর ঢালাই লোহা বজায় রাখতে হবে, যা গ্রাফাইট বৃষ্টিপাতের মূল হিসাবে কাজ করে. মাঝারি-ফ্রিকোয়েন্সি চুল্লি সাধারণত গলে যায় “ডিসালফারাইজ করে” গলিত লোহা. অতএব, যদি একটি স্ক্র্যাপ স্টিল প্লাস রিকারবুরাইজার প্রক্রিয়া ব্যবহার করা হয়, কৃত্রিম সালফার সংযোজন (যেমন আয়রন সালফাইড যোগ করা) প্রায়ই প্রয়োজন হয়.
- খাদ উপাদান ফাইন-টিউনিং: বিশ্লেষণের জন্য নমুনা নিতে চুল্লির সামনে একটি দ্রুত স্পেকট্রোমিটার ব্যবহার করুন 10 ট্যাপ করার কয়েক মিনিট আগে, এবং সূক্ষ্ম সুর মিশ্র উপাদান যেমন Cu, সিআর, এবং মো মুক্তা ম্যাট্রিক্সকে শক্তিশালী করতে.
2. তাপমাত্রা নিয়ন্ত্রণ পয়েন্ট
- সুপারহিটিং তাপমাত্রা: একটি আনয়ন চুল্লিতে ধূসর ঢালাই লোহা গলানোর সময়, সঠিক সুপারহিটিং গ্রাফাইটকে পরিমার্জিত করতে পারে. গলিত লোহাকে 1500 ডিগ্রি সেলসিয়াসে সুপারহিট করার পরামর্শ দেওয়া হয় – 1520°C এবং এটি ধরে রাখুন 5 – 10 মিনিট. এটি কাঁচামাল থেকে গ্রাফাইটের বংশগতি দূর করতে সাহায্য করে.
- লঘুপাত এবং ঢালা তাপমাত্রা: ট্যাপিং তাপমাত্রা 1450 ডিগ্রি সেলসিয়াসের মধ্যে নিয়ন্ত্রণ করা উচিত – 1480° সে. ঢালা তাপমাত্রা সাধারণত 1380 ডিগ্রি সেলসিয়াসের মধ্যে থাকে – 1420° সে. তাপমাত্রা খুব বেশি হলে, এটি বালি পোড়া এবং porosity কারণ হবে; খুব কম হলে, এটি সহজেই ঠান্ডা বন্ধ এবং ঠাণ্ডা প্রান্তের দিকে নিয়ে যায় (সাদা আয়রন).
Ii. নমনীয় আয়রনের জন্য সুনির্দিষ্ট নিয়ন্ত্রণ কৌশল
গলিত লোহার বিশুদ্ধতা এবং ট্যাপিং তাপমাত্রার জন্য নমনীয় লোহার অত্যন্ত উচ্চ প্রয়োজনীয়তা রয়েছে, পরবর্তী nodularization হিসাবে (গোলককরণ) প্রতিক্রিয়া উল্লেখযোগ্য তাপ এবং রচনা ক্ষতি ঘটায়.
1. রচনা নিয়ন্ত্রণ পয়েন্ট
- বেস আয়রনে S এবং P কঠোরভাবে নিয়ন্ত্রণ করুন: এটি নমনীয় লোহা গলানোর জন্য লৌহবন্ধ নিয়ম. সালফার উপাদান অত্যন্ত কম হতে হবে (< 0.03%); অন্যথায়, এটি প্রচুর পরিমাণে নোডুলারাইজার গ্রাস করবে (ম্যাগনেসিয়াম) এবং অত্যধিক ম্যাগনেসিয়াম সালফাইড ড্রস উত্পাদন করে. কম সালফার পিগ আয়রন, উচ্চ মানের স্ক্র্যাপ ইস্পাত, এবং কম সালফার recarburizers নির্বাচন করা আবশ্যক.
- কার্বন সমতুল্য নির্বাচন: নমনীয় লোহার কার্বন সমতুল্য সাধারণত ধূসর ঢালাই লোহার তুলনায় বেশি (সিই মধ্যে নির্বাচন করা হয় 4.3% – 4.7%) স্ব-খাদ্যের জন্য গ্রাফিটাইজেশন সম্প্রসারণ ব্যবহার করা এবং সংকোচনের ত্রুটিগুলি হ্রাস করা.
- নোডুলারাইজেশন এবং ইনোকুলেশনের শোষণের হার: ম্যাগনেসিয়ামের স্ফুটনাঙ্ক কম (1107° সে) এবং উচ্চ-তাপমাত্রার গলিত লোহাতে সহজেই বাষ্প হয়ে যায়. বেস লোহার ওজন সঠিকভাবে গণনা করা প্রয়োজন, স্যান্ডউইচ পদ্ধতি ব্যবহার করুন (কভার পদ্ধতি) বা ইন-মোল্ড নোডুলারাইজেশন, এবং বহু-পদক্ষেপ ইনোকুলেশন সঞ্চালন (ট্যাপিং ইনোকুলেশন, স্থানান্তর মই টিকা, স্ট্রিম ইনোকুলেশন) ইনোকুলেশন বিবর্ণ প্রতিরোধ করতে.
2. তাপমাত্রা নিয়ন্ত্রণ পয়েন্ট
- ট্যাপিং তাপমাত্রা বাড়ান: কারণ নোডুলারাইজেশন চিকিৎসা (ম্যাগনেসিয়াম-সিলিকন খাদ যোগ করা হচ্ছে) এবং একাধিক ইনোকুলেশনের ফলে গলিত লোহার তাপমাত্রা হঠাৎ করে কমে যাবে (সাধারণত 50 ডিগ্রি সে – 80° সে), মাঝারি-ফ্রিকোয়েন্সি চুল্লির ট্যাপিং তাপমাত্রা অবশ্যই ধূসর ঢালাই আয়রনের চেয়ে বেশি হতে হবে, সাধারণত 1480 ডিগ্রি সেলসিয়াসের মধ্যে সেট করা হয় – 1530° সে.
- নিয়ন্ত্রণ হোল্ডিং সময়: উচ্চ-তাপমাত্রার গলিত নমনীয় লোহা দীর্ঘ সময়ের জন্য চুল্লিতে রাখা উচিত নয়; অন্যথায়, এটি কার্বন অক্সিডেশন এবং সিলিকন হ্রাস ঘটাবে, রচনা প্রবাহ নেতৃস্থানীয়. ক “দ্রুত গলে যাওয়া এবং দ্রুত লঘুপাত” পন্থা অর্জন করা উচিত.
Iii. মাঝারি-ফ্রিকোয়েন্সি ইন্ডাকশন ফার্নেস গলানোর জন্য মূল অপারেটিং স্পেসিফিকেশন
প্রকৃত উৎপাদনে সুনির্দিষ্ট নিয়ন্ত্রণে উপরের তত্ত্বগুলিকে অনুবাদ করা, নিম্নলিখিত ক্রিয়াকলাপগুলি অবশ্যই মানসম্মত হতে হবে:
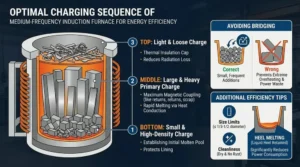
- চার্জ ব্যবস্থাপনা (পূর্বশর্ত): চার্জ করার আগে ফার্নেস চার্জের কঠোর শ্রেণীবিভাগ এবং ওজন প্রয়োগ করুন. অত্যধিক হাইড্রোজেন এবং অক্সিজেনের প্রবর্তন রোধ করার জন্য স্ক্র্যাপ ইস্পাতকে অবশ্যই জংমুক্ত এবং হ্রাস করতে হবে.
- ইলেক্ট্রোম্যাগনেটিক স্টিরিং এর দক্ষ ব্যবহার: ইন্ডাকশন ফার্নেসের মাঝামাঝি এবং শেষ পর্যায়ে ইলেক্ট্রোম্যাগনেটিক স্টিরিং এডি স্রোত ব্যবহার করার জন্য নীচের চার্জের সাথে গলানোর প্রক্রিয়ার শুরুতে রিকারবুরাইজারগুলি যোগ করা উচিত।, কার্বন শোষণ উন্নত করা এবং দেরীতে কার্বন সংযোজনের কারণে দরিদ্র শোষণ এড়ানো.
- তাপ বিশ্লেষক সম্মিলিত আবেদন: চুল্লির সামনে একটি সরাসরি-পঠন স্পেকট্রোমিটার একত্রিত করা (পরম রচনা পরিমাপ) এবং একটি তাপ বিশ্লেষণ নমুনা কাপ (শীতল বক্ররেখা পরিমাপ, আন্ডারকুলিং ডিগ্রী, এবং গলিত লোহার শীতল প্রবণতা) সবচেয়ে স্বজ্ঞাতভাবে ইনোকুলেশন প্রভাবের পূর্বাভাস দিতে পারে এবং ট্যাপ করার আগে দ্রুত হস্তক্ষেপের অনুমতি দিতে পারে.