ফাউন্ড্রি শিল্পে, বিদ্যুত প্রায়শই কাঁচামালের পরে সবচেয়ে বেশি উৎপাদন খরচ. মাঝারি-ফ্রিকোয়েন্সি ইন্ডাকশন ফার্নেস ব্যবহার করে ফাউন্ড্রিগুলির জন্য, কার্যকরভাবে হ্রাস করা “প্রতি টন শক্তি খরচ” (kWh প্রতি টন গলিত লোহা বা ইস্পাত খরচ হয়) সরাসরি মুনাফা মার্জিন এবং বাজারের প্রতিযোগিতার উপর প্রভাব ফেলে.
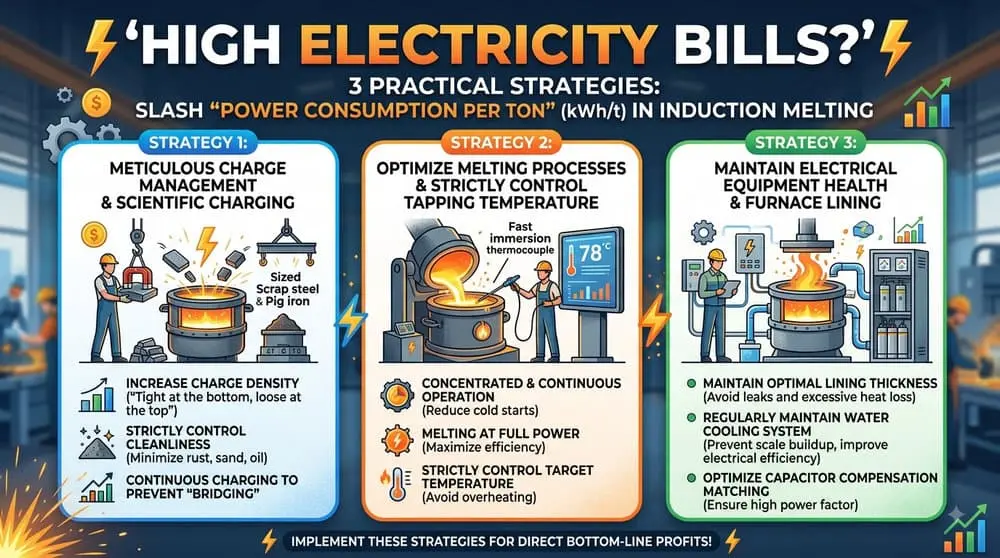
এখানে আছে 3 ইন্ডাকশন ফার্নেসগুলিতে প্রতি টন শক্তি খরচ কমানোর জন্য ব্যবহারিক কৌশল, যা সরাসরি দোকানের মেঝে উত্পাদন এবং ব্যবস্থাপনা অপ্টিমাইজেশানে প্রয়োগ করা যেতে পারে:
কৌশল 1: সূক্ষ্ম চার্জ ব্যবস্থাপনা & বৈজ্ঞানিক চার্জিং
চার্জ সামগ্রীর গুণমান এবং চার্জিং অনুশীলনগুলি প্রাথমিক গলে যাওয়ার পর্যায়ে বৈদ্যুতিক শক্তি শোষণের দক্ষতা সরাসরি নির্ধারণ করে. খারাপ চার্জ করার অভ্যাস মারাত্মক শক্তি অপচয় এবং তাপ অপচয়ের দিকে পরিচালিত করে.
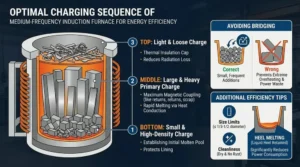
- চার্জের ঘনত্ব বাড়ান (“নীচে টাইট, শীর্ষে আলগা”): নিশ্চিত করুন যে নীচের এবং মধ্যবর্তী বিভাগে চার্জ যতটা সম্ভব কমপ্যাক্ট. স্ক্র্যাপ স্টিল/পিগ আয়রনের আকার চুল্লির মাত্রার সাথে মেলে (একটি একক টুকরা সর্বোচ্চ দৈর্ঘ্য অতিক্রম করা উচিত নয় 1/3 ক্রুসিবলের ভিতরের ব্যাসের). ঘন চার্জ শক্তিশালী প্ররোচিত স্রোত উৎপন্ন করে, দ্রবণ গতি ত্বরান্বিত.
- কঠোরভাবে চার্জ পরিচ্ছন্নতা নিয়ন্ত্রণ: অত্যন্ত মরিচা, কর্দমাক্ত, বা তৈলাক্ত চার্জগুলি প্রচুর পরিমাণে তাপ শোষণ করে এবং অত্যধিক স্ল্যাগ তৈরি করে. প্রতিটি 1% স্ল্যাগ উৎপাদন বৃদ্ধির ফলে প্রায় 1.5%-2% বেশি বিদ্যুৎ খরচ হয়.
- প্রতিরোধ করার জন্য ক্রমাগত চার্জিং “ব্রিজিং“: বজায় রাখা a “ঘন ঘন, ছোট ব্যাচ” গলে যাওয়ার সময় চার্জিং রুটিন. যদি ব্রিজিং ঘটে (উপরের চার্জ আটকে যায় যখন নীচের চার্জ গলে যায়), এটা না শুধুমাত্র একটি নিরাপত্তা বিপত্তি জাহির, কিন্তু নীচের অংশে অতিরিক্ত উত্তপ্ত গলিত ধাতু উল্লেখযোগ্য বৈদ্যুতিক শক্তিও নষ্ট করে.
কৌশল 2: গলন প্রক্রিয়া অপ্টিমাইজ করুন & ট্যাপিং তাপমাত্রা কঠোরভাবে নিয়ন্ত্রণ করুন
উত্পাদনের ছন্দ এবং তাপমাত্রা নিয়ন্ত্রণ দুটি মূল গতিশীল পরিবর্তনশীল যা প্রতি টন শক্তি খরচকে প্রভাবিত করে.
- কেন্দ্রীভূত & ক্রমাগত অপারেশন: ঠান্ডা চুল্লি থেকে শুরু করার সময়, আস্তরণটি প্রচুর পরিমাণে তাপ শোষণ করে, প্রথম দ্রবীভূত করার শক্তি খরচ ঘটাচ্ছে 15% (বা উচ্চতর) ক্রমাগত অপারেশন সময় তুলনায়. অতএব, ঘনীভূত সর্বাধিক করার জন্য সময়সূচী যুক্তিসঙ্গতভাবে পরিবর্তন করে, ক্রমাগত গলে যাওয়া, ঠান্ডা শুরু এবং নিষ্ক্রিয় হোল্ডিং সময় হ্রাস.
- সম্পূর্ণ শক্তিতে গলে যাওয়া: নিরাপদ সরঞ্জাম সীমার মধ্যে, গলে যাওয়ার পর্যায়ে সর্বাধিক শক্তি বজায় রাখুন. উচ্চ শক্তি মানে ছোট গলানোর সময়, কম পরিবেষ্টিত তাপ অপচয়, এবং উচ্চতর সামগ্রিক তাপ দক্ষতা.
- কঠোরভাবে লক্ষ্য তাপমাত্রা নিয়ন্ত্রণ: অপারেটররা প্রায়ই অভ্যাসগতভাবে গলিত লোহাকে অতিরিক্ত গরম করে “শুধু নিরাপদ হতে।” বাস্তবে, একবার তাপমাত্রা লক্ষ্যমাত্রা ছাড়িয়ে যায়, তাপীয় বিকিরণ তীব্রভাবে ত্বরান্বিত হয়, প্রতি 10°C বৃদ্ধির ফলে শক্তি খরচ বেড়ে যায়. দ্রুত নিমজ্জন থার্মোকল ব্যবহার করুন এবং লক্ষ্য তাপমাত্রা এবং রাসায়নিক সংমিশ্রণে পৌঁছানোর সাথে সাথে ট্যাপ করার জন্য বিদ্যুৎ কেটে দিন.
কৌশল 3: বৈদ্যুতিক সরঞ্জামের স্বাস্থ্য বজায় রাখুন & চুল্লি আস্তরণ
এর শারীরিক অবস্থা আনয়ন চুল্লি বৈদ্যুতিক থেকে তাপ শক্তি রূপান্তর দক্ষতার উপরের সীমা নির্ধারণ করে.
- সর্বোত্তম আস্তরণের পুরুত্ব বজায় রাখুন: একটি আস্তরণ যা খুব পুরু হয় তা আবেশ কয়েল এবং চার্জের মধ্যে দূরত্ব বাড়ায়, চৌম্বকীয় প্রবাহ ফুটো ঘটাচ্ছে এবং বৈদ্যুতিক দক্ষতা হ্রাস করছে; খুব পাতলা একটি আস্তরণ শক্তি সঞ্চয় করে কিন্তু দৌড়ে যাওয়ার ঝুঁকি রাখে (ধাতু ব্রেক-থ্রু). আস্তরণের বেধ অবশ্যই অবাধ্য রক্ষণাবেক্ষণ প্রোটোকলের উপর ভিত্তি করে একটি যুক্তিসঙ্গত অর্থনৈতিক সীমার মধ্যে বজায় রাখতে হবে.
- নিয়মিত ওয়াটার কুলিং সিস্টেম বজায় রাখুন: কুলিং ওয়াটার পাইপে স্কেল বিল্ডআপ লুকানো শক্তি বৃদ্ধির একটি সাধারণ কারণ. স্কেল দরিদ্র তাপ পরিবাহিতা আছে, কয়েল তাপমাত্রা বৃদ্ধি এবং কয়েল কপার ক্ষতি বৃদ্ধি ঘটাচ্ছে (I²R লোকসান). পর্যায়ক্রমে জলের লাইনগুলি ফ্লাশ করা এবং নরম জল কার্যকরভাবে ব্যবহার করা বৈদ্যুতিক দক্ষতা উন্নত করে.
- অপ্টিমাইজ ক্যাপাসিটর ক্ষতিপূরণ ম্যাচিং: একটি উচ্চ শক্তি ফ্যাক্টর এ অপারেশন নিশ্চিত করতে কন্ট্রোল ক্যাবিনেটের বৈদ্যুতিক পরামিতিগুলি ঘনিষ্ঠভাবে পর্যবেক্ষণ করুন. বার্ধক্য বা অনুপযুক্তভাবে ক্যাপাসিটর ব্যাঙ্কগুলি কম শক্তির কারণগুলির দিকে পরিচালিত করে৷ (উচ্চ প্রতিক্রিয়াশীল শক্তি), গলে যাওয়ার সময়কে দীর্ঘায়িত করা এবং ট্রান্সফরমার এবং পাওয়ার লাইনের ক্ষতি বৃদ্ধি করা.
প্রতি টন বিদ্যুৎ খরচ কমানো রাতারাতি অর্জন করা যায় না. এটি ব্যয়বহুল সরঞ্জাম overhauls প্রয়োজন হয় না, কিন্তু বরং নির্ভর করে কঠোর প্রক্রিয়া শৃঙ্খলা এবং সূক্ষ্ম সুরযুক্ত দোকান মেঝে ব্যবস্থাপনা. এই তিনটি কৌশলকে দৈনিক কর্মক্ষম মানদণ্ডে প্রয়োগ করলে মাসিক বিদ্যুৎ সঞ্চয় সরাসরি বটম লাইন লাভে পরিণত হবে।.