Dalam proses pengecoran modern, terutama saat menggunakan a tungku induksi frekuensi menengah untuk meleleh, Kontrol suhu dan komposisi yang tepat untuk besi cor kelabu dan besi ulet adalah kunci utama dalam menentukan sifat mekanik coran dan mengurangi tingkat scrap.. Karena tungku induksi frekuensi menengah memiliki fitur pemanasan cepat dan pengadukan elektromagnetik yang kuat, teknik pengendaliannya berbeda dengan teknik kubah tradisional.
Berikut adalah titik kontrol yang tepat untuk suhu dan komposisi selama proses peleburan tungku induksi untuk kedua bahan tersebut:
SAYA. Teknik Kontrol yang Tepat untuk Besi Cor Abu-abu
Kinerja besi cor kelabu sangat bergantung pada morfologi grafit dan struktur matriks, dengan inti terletak pada kendali Carbon Equivalent (CE) dan pengobatan inokulasi.
1. Titik Kontrol Komposisi
- Setara Karbon (CE) dan Rasio Karbon-Silikon: Kontrol ketat konten C dan Si. Khas, itu “karbon tinggi, silikon rendah” atau “rendah karbon, silikon tinggi” prinsip diadopsi. Namun, dalam tungku induksi, untuk mengurangi kecenderungan pemuaian dan penyusutan grafitisasi, strategi yang tepat untuk menurunkan setara karbon dan meningkatkan rasio inokulasi ferrosilikon direkomendasikan.
- Neraca Mangan dan Sulfur: Belerang dalam jumlah tertentu (biasanya antara 0.06% – 0.12%) harus dipertahankan dalam besi cor kelabu untuk membentuk MnS, yang berfungsi sebagai inti pengendapan grafit. Peleburan tungku frekuensi menengah biasanya “melakukan desulfurisasi” besi cair tersebut. Karena itu, jika digunakan baja bekas ditambah proses rekarburizer, penambahan belerang buatan (seperti menambahkan besi sulfida) sering kali diperlukan.
- Penyempurnaan Elemen Paduan: Manfaatkan spektrometer cepat di depan tungku untuk mengambil sampel untuk dianalisis 10 menit sebelum mengetuk, dan menyempurnakan elemen paduan seperti Cu, Cr, dan Mo untuk memperkuat matriks perlitik.
2. Titik Kontrol Suhu
- Suhu Super Panas: Saat melebur besi cor kelabu dalam tungku induksi, pemanasan berlebih yang tepat dapat memurnikan grafit. Disarankan untuk memanaskan besi cair hingga 1500°C – 1520°C dan tahan selama 5 – 10 menit. Hal ini membantu menghilangkan faktor keturunan grafit dari bahan bakunya.
- Suhu Penyadapan dan Penuangan: Suhu penyadapan harus dikontrol antara 1450°C – 1480° C.. Suhu penuangan biasanya antara 1380°C – 1420° C.. Jika suhunya terlalu tinggi, itu akan menyebabkan pasir terbakar dan porositas; jika terlalu rendah, itu dengan mudah menyebabkan penutup dingin dan tepi dingin (besi putih).
Ii. Teknik Kontrol yang Tepat untuk Besi Ulet
Besi ulet memiliki persyaratan yang sangat tinggi untuk kemurnian besi cair dan suhu penyadapan, sebagai nodularisasi berikutnya (spheroidisasi) reaksi menyebabkan hilangnya panas dan komposisi secara signifikan.
1. Titik Kontrol Komposisi
- Kontrol S dan P dengan Ketat di Base Iron: Ini adalah aturan ketat untuk melebur besi ulet. Kandungan sulfurnya harus sangat rendah (< 0.03%); jika tidak, itu akan mengkonsumsi nodularizer dalam jumlah besar (magnesium) dan menghasilkan sampah magnesium sulfida yang berlebihan. Besi kasar dengan sulfur rendah, baja bekas berkualitas tinggi, dan rekarburizer rendah sulfur harus dipilih.
- Pemilihan Setara Karbon: Karbon setara besi ulet biasanya lebih tinggi dibandingkan besi cor kelabu (CE dipilih antara 4.3% – 4.7%) untuk memanfaatkan ekspansi grafitisasi untuk memberi makan sendiri dan mengurangi cacat penyusutan.
- Tingkat Penyerapan Nodularisasi dan Inokulasi: Magnesium mempunyai titik didih yang rendah (1107° C.) dan mudah menguap dalam besi cair bersuhu tinggi. Penting untuk menghitung berat besi dasar secara akurat, gunakan metode sandwich (metode penutup) atau nodularisasi dalam cetakan, dan melakukan inokulasi multi-langkah (mengetuk inokulasi, inokulasi sendok transfer, inokulasi aliran) untuk mencegah inokulasi memudar.
2. Titik Kontrol Suhu
- Tingkatkan Suhu Penyadapan: Karena pengobatan nodularisasi (menambahkan paduan magnesium-silikon) dan inokulasi berulang kali akan menyebabkan penurunan suhu besi cair secara tiba-tiba (biasanya pada suhu 50°C – 80° C.), suhu penyadapan tungku frekuensi menengah harus lebih tinggi dari pada besi cor kelabu, biasanya diatur antara 1480°C – 1530° C..
- Kontrol Waktu Penahanan: Besi ulet cair bersuhu tinggi tidak boleh disimpan dalam tungku untuk waktu yang lama; jika tidak, itu akan menyebabkan oksidasi karbon dan reduksi silikon, menyebabkan penyimpangan komposisi. A “pencairan cepat dan penyadapan cepat” pendekatan harus dicapai.
AKU AKU AKU. Spesifikasi Pengoperasian Inti untuk Peleburan Tungku Induksi Frekuensi Menengah
Untuk menerjemahkan teori-teori di atas ke dalam pengendalian yang tepat dalam produksi aktual, operasi berikut harus distandarisasi:
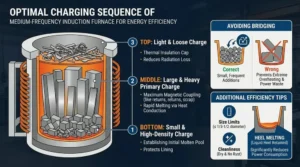
- Manajemen Biaya (Prasyarat): Terapkan klasifikasi yang ketat dan penimbangan muatan tungku sebelum pengisian. Baja bekas harus dihilangkan karatnya dan dihilangkan lemaknya untuk mencegah masuknya hidrogen dan oksigen yang berlebihan.
- Penggunaan Pengadukan Elektromagnetik yang Terampil: Rekarburizer harus ditambahkan pada awal proses peleburan bersama dengan muatan bawah untuk memanfaatkan arus eddy pengadukan elektromagnetik pada tahap tengah dan akhir tungku induksi., meningkatkan penyerapan karbon dan menghindari penyerapan buruk yang disebabkan oleh penambahan karbon yang terlambat.
- Aplikasi Gabungan Penganalisis Termal: Menggabungkan spektrometer pembacaan langsung di depan tungku (mengukur komposisi absolut) dan cangkir sampel analisis termal (mengukur kurva pendinginan, derajat pendinginan rendah, dan kecenderungan dingin dari besi cair) dapat memprediksi efek inokulasi secara intuitif dan memungkinkan intervensi cepat sebelum penyadapan.