Оптимизация последовательности загрузки среднечастотной индукционной печи — наиболее прямой путь к снижению энергопотребления на тонну. (КВтч/тонна), сократить циклы плавления, и продлить срок службы футеровки печи. Основной принцип заключается в максимизация начальной эффективности магнитной муфты при использовании ванны жидкого металла для ускорения теплопередачи к твердым материалам холодной шихты.
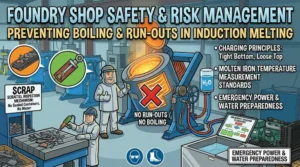
Для достижения минимального энергопотребления, стандартные операции зарядки должны строго следовать пространственной последовательности “плотный внизу, тяжелый/большой посередине, и свободный вверху,” в сочетании с правильным временем кормления:
1. Нижний слой: Маленький & Зарядные материалы высокой плотности
- Субтитры: Создайте начальную ванну расплава и защитите огнеупоры пода печи..
- Разместите меньше, плотный, чистые шихтовые материалы (такие как штамповка чипсов, небольшие чугунные блоки, или тяжелые штамповки) сначала на дне тигля.
- Причина: Небольшие кусочки внизу быстро нагреваются за счет индукции и плавятся, образуя первоначальную лужу жидкости.. Кроме того, нижняя подушка из мелких деталей смягчает физическое воздействие более крупных предметов., тяжелые куски падают на огнеупорную футеровку.
2. Средний слой: Большой & Тяжелый основной заряд
- Субтитры: Воспользуйтесь преимуществами зоны сильного магнитного поля и теплопроводности жидкости..
- После смягчения днища, размещайте самые большие и тяжелые детали (например, крупный стальной лом, возврат, и стояки/бегуны) вертикально или плотно упакованы в нижней средней части тигля.
- Причина: Индукционная катушка генерирует самое сильное магнитное поле в середине тигля.. Размещенный здесь тяжелый заряд получает максимальный наведенный ток.; по мере того, как уровень жидкого железа поднимается снизу, теплопроводность жидкости быстро ускоряет плавление этих тяжелых холодных кусков..
3. Верхний слой: Свет & Свободный заряд
- Субтитры: Сформируйте “термошапка” уменьшить радиационные потери.
- Окончательно, покрыть верх светом, тонкие материалы, повороты, обрезки листовой стали, или свободные кусочки.
- Причина: Свободный материал сверху действует как изолирующая оболочка., эффективно блокирует тепловое излучение от горячей расплавленной ванны под. Поскольку нижние материалы тают и тонут, верхние материалы постепенно нагреваются перед плавным падением в ванну расплава..
4. Фаза плавления: Небольшие частые дополнения, Держите зарядку компактной
- Субтитры: Абсолютно предотвратить перемычку.
- Когда подается питание и материалы тонут, непрерывно подавать новую шихту, чтобы тигель печи оставался полным.
- Причина: Этот шаг имеет решающее значение для контроля энергопотребления.. Если происходит перемычка (где верхняя шихта застревает, а нижняя полностью плавится), расплавленное железо внизу сильно перегреется. Это приводит к потере значительного количества электроэнергии и вызывает серьезные термические и электромагнитные нагрузки на огнеупорную футеровку..
Дополнительные эксплуатационные детали для максимальной эффективности
- Ограничения размера: Максимальный диагональный размер крупных кусков заряда никогда не должен превышать 1/3 к 1/2 внутреннего диаметра тигля. Слишком большой заряд создает чрезмерные воздушные зазоры., снижает плотность упаковки, снижает эффективность индукции, и приводит к заклиниванию.
- Зарядка Чистота: Материалы должны быть сухими и без сильной ржавчины., масло, или песок. Испарение влаги поглощает значительную тепловую энергию., в то время как песок и ржавчина резко увеличивают объем шлака, что требует дополнительной энергии для плавления шлака и сокращает срок службы футеровки..
- Метод плавления пятки (если процесс позволяет): Если марки сплавов остаются неизменными, удерживать 10–20% расплавленного железа на дне (жидкий каблук) при нажатии. Холодную загрузку для следующей плавки можно непосредственно погрузить в пятку горячей жидкости., устраняя время, необходимое для создания новой ванны расплава, и значительно снижая энергопотребление на плавку..