ในกระบวนการหล่อสมัยใหม่, โดยเฉพาะอย่างยิ่งเมื่อใช้ เตาเหนี่ยวนำความถี่ปานกลาง สำหรับการละลาย, การควบคุมอุณหภูมิและองค์ประกอบที่แม่นยำสำหรับเหล็กหล่อเทาและเหล็กดัดเป็นกุญแจสำคัญในการกำหนดคุณสมบัติทางกลของการหล่อและลดอัตราของเสีย. เนื่องจากเตาเหนี่ยวนำความถี่ปานกลางให้ความร้อนอย่างรวดเร็วและการกวนด้วยแม่เหล็กไฟฟ้าที่รุนแรง, เทคนิคการควบคุมแตกต่างจากโดมแบบดั้งเดิม.
ต่อไปนี้เป็นจุดควบคุมอุณหภูมิและองค์ประกอบที่แม่นยำในระหว่างกระบวนการหลอมเตาเหนี่ยวนำสำหรับวัสดุทั้งสองนี้:
ฉัน. เทคนิคการควบคุมที่แม่นยำสำหรับเหล็กหล่อสีเทา
ประสิทธิภาพของเหล็กหล่อสีเทาขึ้นอยู่กับสัณฐานวิทยาของกราไฟท์และโครงสร้างเมทริกซ์เป็นอย่างมาก, โดยมีแกนกลางอยู่ในการควบคุมเทียบเท่าคาร์บอน (ซีอี) และการบำบัดด้วยการฉีดวัคซีน.
1. จุดควบคุมองค์ประกอบ
- เทียบเท่าคาร์บอน (ซีอี) และอัตราส่วนคาร์บอน-ซิลิคอน: ควบคุมเนื้อหา C และ Si อย่างเคร่งครัด. โดยทั่วไป, ที่ “คาร์บอนสูง, ซิลิคอนต่ำ” หรือ “คาร์บอนต่ำ, ซิลิคอนสูง” หลักการถูกนำมาใช้. อย่างไรก็ตาม, ในเตาเหนี่ยวนำ, เพื่อลดการขยายตัวและแนวโน้มการหดตัวของการสร้างกราฟ, แนะนำให้ใช้กลยุทธ์ในการลดปริมาณคาร์บอนที่เทียบเท่ากันอย่างเหมาะสมและเพิ่มอัตราส่วนการเพาะเลี้ยงเฟอร์โรซิลิกอน.
- ความสมดุลของแมงกานีสและซัลเฟอร์: กำมะถันจำนวนหนึ่ง (มักจะ 0.06% – 0.12%) ต้องดูแลรักษาด้วยเหล็กหล่อสีเทาเพื่อสร้าง MnS, ซึ่งทำหน้าที่เป็นแกนกลางในการตกตะกอนของกราไฟท์. ปกติแล้วเตาความถี่กลางจะหลอมละลาย “กำจัดซัลเฟอร์ไดซ์” เหล็กหลอมเหลว. ดังนั้น, หากใช้กระบวนการเศษเหล็กบวกกับสารเติมแต่งคาร์บอน, การเติมกำมะถันเทียม (เช่นการเติมธาตุเหล็กซัลไฟด์) มักจะจำเป็น.
- การปรับแต่งองค์ประกอบโลหะผสมอย่างละเอียด: ใช้สเปกโตรมิเตอร์แบบรวดเร็วที่ด้านหน้าเตาเผาเพื่อเก็บตัวอย่างเพื่อการวิเคราะห์ 10 นาทีก่อนที่จะแตะ, และองค์ประกอบโลหะผสมที่ปรับแต่งอย่างละเอียด เช่น Cu, Cr, และโมเพื่อเสริมสร้างเมทริกซ์มุก.
2. จุดควบคุมอุณหภูมิ
- อุณหภูมิความร้อนยวดยิ่ง: เมื่อหลอมเหล็กหล่อสีเทาในเตาเหนี่ยวนำ, การให้ความร้อนยวดยิ่งที่เหมาะสมสามารถกลั่นกราไฟท์ได้. ขอแนะนำให้ทำให้เหล็กหลอมเหลวร้อนยวดยิ่งถึง 1500°C – 1520°C และค้างไว้เป็นเวลา 5 – 10 นาที. ซึ่งจะช่วยขจัดพันธุกรรมของกราไฟท์ออกจากวัตถุดิบ.
- การแตะและการเทอุณหภูมิ: ควรควบคุมอุณหภูมิกรีดระหว่าง 1,450°C – 1480° C. อุณหภูมิการเทมักจะอยู่ระหว่าง 1,380°C – 1420° C. หากอุณหภูมิสูงเกินไป, จะทำให้ทรายไหม้และมีรูพรุน; ถ้าต่ำเกินไป, มันนำไปสู่การปิดเย็นและขอบเย็นได้อย่างง่ายดาย (เหล็กสีขาว).
ครั้งที่สอง. เทคนิคการควบคุมที่แม่นยำสำหรับเหล็กดัด
เหล็กดัดมีข้อกำหนดที่สูงมากสำหรับความบริสุทธิ์ของเหล็กหลอมเหลวและอุณหภูมิการต๊าป, เป็นก้อนกลมๆ ตามมา (การทำให้เป็นทรงกลม) ปฏิกิริยาทำให้เกิดการสูญเสียความร้อนและองค์ประกอบอย่างมีนัยสำคัญ.
1. จุดควบคุมองค์ประกอบ
- ควบคุม S และ P ใน Base Iron อย่างเคร่งครัด: นี่คือกฎเหล็กหุ้มสำหรับการหลอมเหล็กดัด. ปริมาณกำมะถันจะต้องต่ำมาก (< 0.03%); มิฉะนั้น, มันจะใช้ nodularizer จำนวนมาก (แมกนีเซียม) และผลิตกากแมกนีเซียมซัลไฟด์มากเกินไป. เหล็กหมูกำมะถันต่ำ, เศษเหล็กคุณภาพสูง, และต้องเลือกรีคาร์บูไรเซอร์ที่มีกำมะถันต่ำ.
- การคัดเลือกคาร์บอนเทียบเท่า: คาร์บอนที่เทียบเท่ากับเหล็กดัดมักจะสูงกว่าเหล็กหล่อสีเทา (CE เลือกระหว่าง 4.3% – 4.7%) เพื่อใช้การขยายกราฟิคสำหรับการป้อนอาหารเองและลดข้อบกพร่องในการหดตัว.
- อัตราการดูดซึมของ Nodularization และ Inoculation: แมกนีเซียมมีจุดเดือดต่ำ (1107° C) และระเหยได้ง่ายในเหล็กหลอมเหลวที่มีอุณหภูมิสูง. จำเป็นต้องคำนวณน้ำหนักของเหล็กฐานอย่างแม่นยำ, ใช้วิธีแซนวิช (วิธีการปกปิด) หรือการทำให้เป็นก้อนกลมในแม่พิมพ์, และทำการฉีดวัคซีนหลายขั้นตอน (แตะการฉีดวัคซีน, โอนวัคซีนทัพพี, การฉีดวัคซีนกระแส) เพื่อป้องกันไม่ให้เชื้อจางลง.
2. จุดควบคุมอุณหภูมิ
- เพิ่มอุณหภูมิการกรีด: เพราะการรักษาแบบเป็นก้อนกลม (เพิ่มโลหะผสมแมกนีเซียม - ซิลิคอน) และการฉีดวัคซีนหลายครั้งจะทำให้อุณหภูมิของเหล็กหลอมเหลวลดลงอย่างกะทันหัน (โดยปกติจะอยู่ที่ 50°C – 80° C), อุณหภูมิการกรีดของเตาความถี่กลางจะต้องสูงกว่าเหล็กหล่อสีเทา, โดยปกติจะตั้งไว้ระหว่าง 1,480°C – 1530° C.
- ควบคุมเวลาการถือครอง: ไม่ควรเก็บเหล็กดัดหลอมที่อุณหภูมิสูงไว้ในเตาเผาเป็นเวลานาน; มิฉะนั้น, มันจะทำให้เกิดปฏิกิริยาออกซิเดชันของคาร์บอนและซิลิคอนลดลง, นำไปสู่การดริฟท์องค์ประกอบ. ก “ละลายเร็วและแตะเร็ว” ควรบรรลุแนวทาง.
III. ข้อมูลจำเพาะการดำเนินงานหลักสำหรับการหลอมเตาเหนี่ยวนำความถี่ปานกลาง
เพื่อแปลทฤษฎีข้างต้นให้เป็นการควบคุมที่แม่นยำในการผลิตจริง, การดำเนินการต่อไปนี้จะต้องได้มาตรฐาน:
- การจัดการค่าใช้จ่าย (ข้อกำหนดเบื้องต้น): ใช้การจำแนกประเภทและการชั่งน้ำหนักที่เข้มงวดของประจุเตาหลอมก่อนการชาร์จ. เศษเหล็กจะต้องกำจัดสนิมและขจัดไขมันออกเพื่อป้องกันการนำไฮโดรเจนและออกซิเจนมากเกินไป.
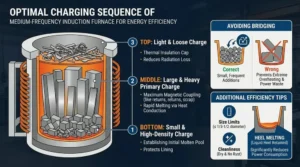
- การใช้เครื่องกวนแม่เหล็กไฟฟ้าอย่างชำนาญ: ควรเติมตัวเติมคาร์บูไรเซอร์ในช่วงต้นของกระบวนการหลอมพร้อมกับประจุด้านล่างเพื่อใช้กระแสหมุนวนกวนแม่เหล็กไฟฟ้าในระยะกลางและปลายของเตาเหนี่ยวนำ, ปรับปรุงการดูดซึมคาร์บอนและหลีกเลี่ยงการดูดซึมที่ไม่ดีที่เกิดจากการเติมคาร์บอนในช่วงปลาย.
- การใช้งานเครื่องวิเคราะห์ความร้อนแบบผสมผสาน: การรวมสเปกโตรมิเตอร์แบบอ่านค่าตรงหน้าเตาเผา (การวัดองค์ประกอบสัมบูรณ์) และถ้วยตัวอย่างการวิเคราะห์เชิงความร้อน (การวัดเส้นโค้งการทำความเย็น, ระดับความเย็นต่ำ, และแนวโน้มความเย็นของเหล็กหลอมเหลว) สามารถทำนายผลการฉีดวัคซีนได้อย่างสังหรณ์ใจมากที่สุด และช่วยให้สามารถแทรกแซงได้อย่างรวดเร็วก่อนที่จะแตะ.