Trong quá trình đúc hiện đại, đặc biệt là khi sử dụng một lò cảm ứng tần số trung bình để tan chảy, Kiểm soát chính xác nhiệt độ và thành phần của gang xám và gang dẻo là chìa khóa cốt lõi để xác định tính chất cơ học của vật đúc và giảm tỷ lệ phế liệu. Bởi vì lò cảm ứng tần số trung bình có đặc tính làm nóng nhanh và khuấy điện từ mạnh, kỹ thuật điều khiển của chúng khác với kỹ thuật điều khiển của mái vòm truyền thống.
Dưới đây là các điểm kiểm soát chính xác về nhiệt độ và thành phần trong quá trình nấu chảy bằng lò cảm ứng cho hai loại vật liệu này:
TÔI. Kỹ thuật kiểm soát chính xác cho gang xám
Tính năng của gang xám phụ thuộc nhiều vào hình thái của than chì và cấu trúc ma trận, với lõi nằm trong sự kiểm soát của Carbon Equivalent (CN) và điều trị tiêm chủng.
1. Điểm kiểm soát thành phần
- Tương đương cacbon (CN) và tỷ lệ cacbon-silic: Kiểm soát chặt chẽ hàm lượng C và Si. Tiêu biểu, các “cacbon cao, silicon thấp” hoặc “carbon thấp, silicon cao” nguyên tắc được thông qua. Tuy nhiên, trong lò cảm ứng, để giảm xu hướng mở rộng và co rút của đồ họa hóa, nên áp dụng chiến lược giảm lượng carbon tương đương một cách thích hợp và tăng tỷ lệ cấy ferrosilicon.
- Cân bằng mangan và lưu huỳnh: Một lượng lưu huỳnh nhất định (thường là giữa 0.06% – 0.12%) phải được duy trì trong gang xám để tạo thành MnS, đóng vai trò là cốt lõi cho sự kết tủa than chì. Lò nung tần số trung bình thường “khử lưu huỳnh” sắt nóng chảy. Vì thế, nếu sử dụng quy trình thép phế liệu cộng với bộ chế hòa khí lại, bổ sung lưu huỳnh nhân tạo (chẳng hạn như thêm sắt sunfua) thường được yêu cầu.
- Tinh chỉnh phần tử hợp kim: Sử dụng máy quang phổ nhanh đặt trước lò để lấy mẫu phân tích 10 phút trước khi chạm vào, và tinh chỉnh các nguyên tố hợp kim như Cu, Cr, và Mo để tăng cường nền ngọc trai.
2. Điểm kiểm soát nhiệt độ
- Nhiệt độ quá nhiệt: Khi nấu chảy gang xám trong lò cảm ứng, quá nhiệt thích hợp có thể tinh chế than chì. Nên làm nóng sắt nóng chảy đến 1500°C – 1520°C và giữ nó trong 5 – 10 phút. Điều này giúp loại bỏ sự di truyền của than chì từ nguyên liệu thô..
- Nhiệt độ khai thác và đổ: Nhiệt độ khai thác phải được kiểm soát trong khoảng 1450°C – 1480°C. Nhiệt độ rót thường nằm trong khoảng 1380°C – 1420°C. Nếu nhiệt độ quá cao, nó sẽ gây cháy cát và tạo độ xốp; nếu quá thấp, nó dễ dàng dẫn đến hiện tượng đóng lạnh và làm lạnh các cạnh (Sắt trắng).
Ii. Kỹ thuật kiểm soát chính xác cho sắt dẻo
Sắt dễ uốn có yêu cầu cực kỳ cao về độ tinh khiết của sắt nóng chảy và nhiệt độ khai thác, như sự tạo nốt tiếp theo (sự hình cầu hóa) phản ứng gây thất thoát nhiệt và thành phần đáng kể.
1. Điểm kiểm soát thành phần
- Kiểm soát chặt chẽ S và P trong Base Iron: Đây là quy tắc bọc sắt để nấu chảy sắt dẻo. Hàm lượng lưu huỳnh phải cực kỳ thấp (< 0.03%); nếu không thì, nó sẽ tiêu thụ một lượng lớn chất tạo nốt (magie) và tạo ra quá nhiều cặn magie sulfua. Gang có hàm lượng lưu huỳnh thấp, thép phế liệu chất lượng cao, và các chất tái chế có hàm lượng lưu huỳnh thấp phải được chọn.
- Lựa chọn lượng cacbon tương đương: Lượng cacbon tương đương của gang dẻo thường cao hơn gang xám (CE được chọn giữa 4.3% – 4.7%) để tận dụng khả năng mở rộng đồ họa hóa để tự nạp và giảm các khuyết tật do co ngót.
- Tỷ lệ hấp thụ nốt sần và tiêm chủng: Magie có nhiệt độ sôi thấp (1107°C) và dễ bay hơi trong sắt nóng chảy ở nhiệt độ cao. Cần tính toán chính xác trọng lượng của sắt nền, sử dụng phương pháp bánh sandwich (phương pháp che đậy) hoặc tạo nốt trong khuôn, và thực hiện tiêm chủng nhiều bước (khai thác tiêm chủng, chuyển muôi tiêm chủng, tiêm dòng) để ngăn chặn việc tiêm chủng phai màu.
2. Điểm kiểm soát nhiệt độ
- Tăng nhiệt độ khai thác: Bởi vì việc điều trị nốt sần (thêm hợp kim magie-silic) và tiêm nhiều lần sẽ làm nhiệt độ của sắt nóng chảy giảm đột ngột. (thường là 50°C – 80°C), nhiệt độ khai thác của lò trung tần phải cao hơn nhiệt độ khai thác của gang xám, thường được đặt trong khoảng 1480°C – 1530°C.
- Kiểm soát thời gian giữ: Không nên giữ sắt dẻo nóng chảy ở nhiệt độ cao trong lò trong thời gian dài; nếu không thì, nó sẽ gây ra quá trình oxy hóa cacbon và khử silic, dẫn đến trôi dạt thành phần. MỘT “tan chảy nhanh và khai thác nhanh” cách tiếp cận cần đạt được.
Iii. Thông số vận hành cốt lõi cho quá trình nấu chảy lò cảm ứng tần số trung bình
Để vận dụng các lý thuyết trên vào việc điều khiển chính xác trong thực tế sản xuất, các hoạt động sau đây phải được tiêu chuẩn hóa:
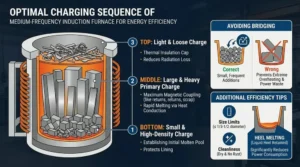
- Quản lý phí (Điều kiện tiên quyết): Thực hiện phân loại nghiêm ngặt và cân lượng nạp lò trước khi nạp. Thép phế liệu phải được tẩy gỉ và tẩy dầu mỡ để ngăn chặn sự xâm nhập của hydro và oxy quá mức.
- Sử dụng khéo léo khuấy điện từ: Nên bổ sung thêm các chất tái chế hòa khí sớm trong quá trình nóng chảy cùng với điện tích đáy để tận dụng dòng điện xoáy khuấy điện từ ở giai đoạn giữa và cuối của lò cảm ứng., cải thiện khả năng hấp thụ carbon và tránh sự hấp thụ kém do bổ sung carbon muộn.
- Ứng dụng kết hợp của máy phân tích nhiệt: Kết hợp máy quang phổ đọc trực tiếp trước lò (đo thành phần tuyệt đối) và cốc đựng mẫu phân tích nhiệt (đo đường cong làm mát, mức độ hạ nhiệt, và xu hướng nguội của sắt nóng chảy) có thể dự đoán một cách trực quan nhất hiệu quả tiêm chủng và cho phép can thiệp nhanh trước khi khai thác.