في عمليات الصب الحديثة, خاصة عند استخدام أ فرن الحث ذو التردد المتوسط للذوبان, يعد التحكم الدقيق في درجة الحرارة وتكوين الحديد الزهر الرمادي والحديد المرن هو المفتاح الأساسي لتحديد الخواص الميكانيكية للمسبوكات وتقليل معدلات الخردة. لأن أفران الحث متوسطة التردد تتميز بالتسخين السريع والتحريك الكهرومغناطيسي القوي, تختلف تقنيات التحكم الخاصة بهم عن تلك المستخدمة في القباب التقليدية.
فيما يلي نقاط التحكم الدقيقة لدرجة الحرارة والتركيب أثناء عملية صهر الفرن التعريفي لهاتين المادتين:
أنا. تقنيات التحكم الدقيق للحديد الزهر الرمادي
يعتمد أداء الحديد الزهر الرمادي بشكل كبير على شكل الجرافيت وبنية المصفوفة, مع جوهر يكمن في السيطرة على مكافئ الكربون (م) وعلاج التطعيم.
1. نقاط التحكم في التكوين
- مكافئ الكربون (م) ونسبة الكربون والسيليكون: رقابة صارمة على محتوى C وSi. عادة, ال “نسبة عالية من الكربون, انخفاض السيليكون” أو “منخفض الكربون, ارتفاع السيليكون” تم اعتماد المبدأ. لكن, في أفران الحث, للحد من التوسع graphitization واتجاهات الانكماش, يوصى بإستراتيجية خفض مكافئ الكربون بشكل مناسب وزيادة نسبة التلقيح بالفيروسيليكون.
- توازن المنغنيز والكبريت: كمية معينة من الكبريت (عادة بين 0.06% – 0.12%) يجب صيانته في الحديد الزهر الرمادي لتكوين MnS, الذي هو بمثابة جوهر لهطول الأمطار الجرافيت. ذوبان فرن متوسط التردد عادة “يزيل الكبريت” الحديد المنصهر. لذلك, إذا تم استخدام خردة الصلب بالإضافة إلى عملية إعادة الكربنة, إضافة الكبريت الاصطناعي (مثل إضافة كبريتيد الحديد) غالبا ما يكون مطلوبا.
- ضبط دقيق لعنصر السبائك: الاستفادة من مطياف سريع أمام الفرن لأخذ عينات للتحليل 10 دقائق قبل التنصت, وضبط عناصر السبائك مثل النحاس, كر, و Mo لتقوية المصفوفة اللؤلؤية.
2. نقاط التحكم في درجة الحرارة
- درجة حرارة مفرطة: عند صهر الحديد الزهر الرمادي في فرن الحث, يمكن أن يؤدي التسخين الزائد المناسب إلى صقل الجرافيت. يوصى بتسخين الحديد المنصهر إلى 1500 درجة مئوية – 1520درجة مئوية واحتفظ بها لمدة 5 – 10 دقائق. وهذا يساعد على القضاء على وراثة الجرافيت من المواد الخام.
- التنصت وصب درجة الحرارة: يجب التحكم في درجة حرارة التنصت بين 1450 درجة مئوية – 1480درجة مئوية. درجة حرارة صب عادة ما تكون بين 1380 درجة مئوية – 1420درجة مئوية. إذا كانت درجة الحرارة مرتفعة جدًا, وسوف يسبب حرق الرمال والمسامية; إذا كانت منخفضة جدًا, إنه يؤدي بسهولة إلى إغلاق بارد وحواف مبردة (الحديد الأبيض).
الثاني. تقنيات التحكم الدقيق في حديد الدكتايل
يتمتع حديد الدكتايل بمتطلبات عالية جدًا لنقاء الحديد المنصهر ودرجة حرارة التنصت, كما العقدية اللاحقة (كروي) يؤدي التفاعل إلى فقدان كبير للحرارة والتركيب.
1. نقاط التحكم في التكوين
- تحكم صارم في S وP في الحديد الأساسي: هذه هي القاعدة الصارمة لصهر الحديد المرن. يجب أن يكون محتوى الكبريت منخفضًا للغاية (< 0.03%); خلاف ذلك, سوف تستهلك كمية كبيرة من العقيدات (المغنيسيوم) وإنتاج خبث كبريتيد المغنيسيوم المفرط. الحديد الخام منخفض الكبريت, خردة الصلب عالية الجودة, ويجب اختيار أجهزة إعادة الكربنة منخفضة الكبريت.
- اختيار مكافئ الكربون: عادة ما يكون المكافئ الكربوني للحديد المرن أعلى من الحديد الزهر الرمادي (تم اختيار CE بين 4.3% – 4.7%) للاستفادة من التوسع الجرافيتي للتغذية الذاتية وتقليل عيوب الانكماش.
- معدل امتصاص العقيدات والتلقيح: المغنيسيوم لديه نقطة غليان منخفضة (1107درجة مئوية) ويتبخر بسهولة في الحديد المنصهر ذو درجة الحرارة العالية. من الضروري حساب وزن الحديد الأساسي بدقة, استخدم طريقة الساندويتش (طريقة التغطية) أو العقيدات في القالب, وإجراء التلقيح متعدد الخطوات (التنصت على التلقيح, نقل مغرفة التطعيم, تطعيم التدفق) لمنع التلقيح يتلاشى.
2. نقاط التحكم في درجة الحرارة
- زيادة التنصت على درجة الحرارة: لأن علاج العقيدات (إضافة سبائك المغنيسيوم والسيليكون) وسوف تتسبب التطعيمات المتعددة في انخفاض مفاجئ في درجة حرارة الحديد المنصهر (عادة بمقدار 50 درجة مئوية – 80درجة مئوية), يجب أن تكون درجة حرارة التنصت للفرن متوسط التردد أعلى من درجة حرارة الحديد الزهر الرمادي, عادة ما يتم ضبطها بين 1480 درجة مئوية – 1530درجة مئوية.
- السيطرة على عقد الوقت: لا ينبغي الاحتفاظ بحديد الدكتايل المنصهر ذو درجة الحرارة العالية في الفرن لفترة طويلة; خلاف ذلك, وسوف يسبب أكسدة الكربون والحد من السيليكون, مما يؤدي إلى الانجراف التكوين. أ “ذوبان سريع والتنصت السريع” ينبغي أن يتحقق النهج.
ثالثا. مواصفات التشغيل الأساسية لصهر الفرن الحثي متوسط التردد
لترجمة النظريات المذكورة أعلاه إلى مراقبة دقيقة في الإنتاج الفعلي, يجب أن تكون العمليات التالية موحدة:
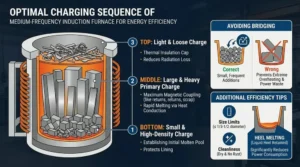
- إدارة الشحن (شرط أساسي): تنفيذ تصنيف صارم ووزن شحنة الفرن قبل الشحن. يجب إزالة الصدأ من الفولاذ الخردة وإزالة الشحوم منه لمنع إدخال الهيدروجين والأكسجين الزائد.
- الاستخدام الماهر للتحريك الكهرومغناطيسي: يجب إضافة وحدات إعادة الكربنة مبكرًا في عملية الصهر جنبًا إلى جنب مع الشحنة السفلية للاستفادة من تيارات التحريك الكهرومغناطيسي الدوامة في المراحل المتوسطة والمتأخرة من فرن الحث, تحسين امتصاص الكربون وتجنب سوء الامتصاص الناتج عن إضافة الكربون المتأخر.
- التطبيق المشترك للتحليلات الحرارية: الجمع بين مطياف القراءة المباشرة أمام الفرن (قياس التركيب المطلق) وكوب عينة التحليل الحراري (قياس منحنى التبريد, درجة التبريد, وميل تقشعر لها الأبدان من الحديد المنصهر) يمكن التنبؤ بشكل حدسي بتأثير التلقيح والسماح بالتدخل السريع قبل النقر.