В литейном производстве, Электроэнергия часто является самой большой себестоимостью производства после сырья.. Для литейных производств, использующих среднечастотные индукционные печи, эффективно сокращая “потребляемая мощность на тонну” (кВтч, потребляемый на тонну расплавленного чугуна или стали) напрямую влияет на размер прибыли и конкурентоспособность рынка.
Вот 3 практические стратегии снижения энергопотребления на тонну в индукционных печах, который может быть непосредственно применен для оптимизации производства и управления цехами.:
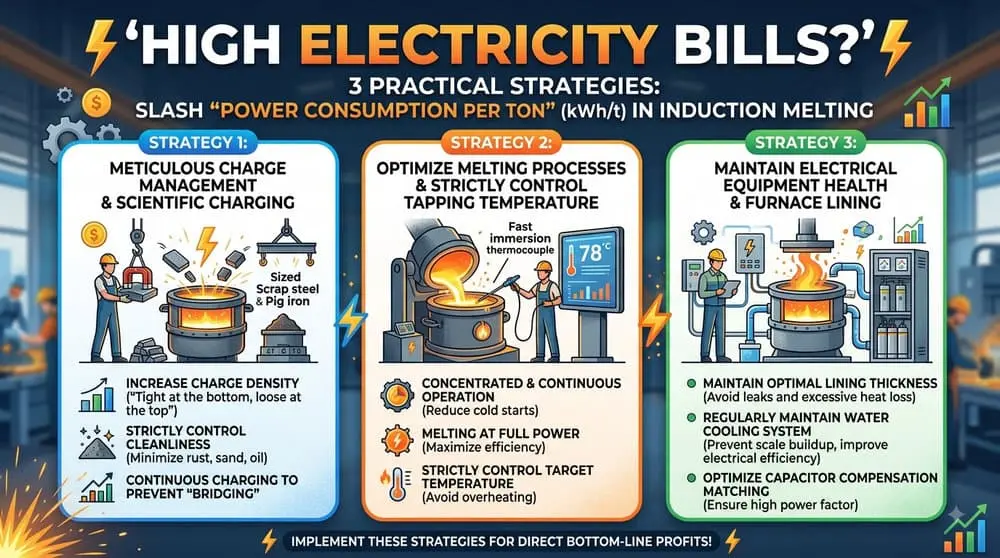
Стратегия 1: Тщательное управление зарядами & Научная зарядка
Качество шихтовых материалов и методы загрузки напрямую определяют эффективность поглощения электрической энергии на начальном этапе плавления.. Неправильные привычки зарядки приводят к серьезному перерасходу электроэнергии и рассеиванию тепла..
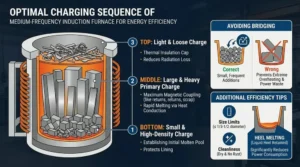
- Увеличение плотности заряда (“Плотно внизу, Свободно вверху”): Убедитесь, что загрузка в нижней и средней частях максимально компактна.. Размер стального/чушкового лома должен соответствовать размерам печи. (максимальная длина одного куска не должна превышать 1/3 внутреннего диаметра тигля). Плотный заряд генерирует более сильные индуцированные токи., ускорение скорости плавления.
- Строго контролировать чистоту заряда: Сильно ржавый, мутный, или маслянистая шихта поглощает огромное количество тепла и образует избыточный шлак.. Каждый 1% увеличение образования шлака приводит к увеличению энергопотребления примерно на 1,5–2%.
- Непрерывная зарядка для предотвращения “Преодоление“: Поддерживать “частый, мелкосерийный” процедура зарядки во время плавки. Если происходит перемычка (верхняя шихта застревает, а нижняя плавится), это не только представляет угрозу безопасности, но перегретый расплавленный металл внизу также тратит значительную электрическую энергию.
Стратегия 2: Оптимизация процессов плавки & Строго контролировать температуру выпуска
Ритм производства и контроль температуры — две основные динамические переменные, влияющие на энергопотребление на тонну..
- Концентрированный & Непрерывная работа: При запуске из холодной печи, подкладка поглощает большое количество тепла, в результате чего энергопотребление первой плавки будет 15% (или выше) чем при непрерывной работе. Поэтому, разумно планируйте смены, чтобы максимизировать концентрацию, непрерывное плавление, сокращение холодного запуска и времени ожидания на холостом ходу.
- Плавление на полной мощности: В пределах безопасного оборудования, поддерживать максимальную мощность во время фазы плавления. Более высокая мощность означает более короткое время плавления., меньшее рассеивание тепла в окружающую среду, и более высокий общий тепловой КПД.
- Строго контролировать целевую температуру: Операторы часто перегревают расплавленный чугун. “просто чтобы быть в безопасности.” В действительности, как только температура превысит целевую, тепловое излучение резко ускоряется, вызывая резкий скачок энергопотребления на каждые 10°C.. Используйте быстродействующие погружные термопары и немедленно отключайте питание для нарезания резьбы, как только будет достигнута заданная температура и химический состав..
Стратегия 3: Поддержание работоспособности электрооборудования & Футеровка печи
Физическое состояние индукционная печь определяет верхнюю границу эффективности преобразования электрической энергии в тепловую..
- Поддержание оптимальной толщины футеровки: Слишком толстая футеровка увеличивает расстояние между индукционной катушкой и зарядом., вызывая утечку магнитного потока и снижая электрический КПД.; слишком тонкая облицовка экономит энергию, но рискует проскочить (прорыв металла). Толщина футеровки должна поддерживаться в разумных экономических пределах, основанных на протоколах технического обслуживания огнеупоров..
- Регулярно обслуживайте систему водяного охлаждения.: Накипь в трубах охлаждающей воды является частой причиной скрытых скачков напряжения.. Накипь имеет плохую теплопроводность., вызывая повышение температуры катушки и увеличение потерь в меди катушки. (I²R потери). Периодическая промывка водопроводов и использование мягкой воды эффективно повышает электрический КПД..
- Оптимизация согласования компенсации конденсаторов: Внимательно следите за электрическими параметрами шкафа управления, чтобы обеспечить работу с высоким коэффициентом мощности.. Старение или неправильное переключение конденсаторных батарей приводят к снижению коэффициента мощности. (высокая реактивная мощность), увеличение времени плавления и увеличение потерь в трансформаторах и линиях электропередачи.
Снижение энергопотребления на тонну не достигается в одночасье. Не требует дорогостоящего капитального ремонта оборудования., а скорее опирается на строгая технологическая дисциплина и отлаженное управление цехом. Внедрение этих трех стратегий в ежедневные эксплуатационные стандарты превратит ежемесячную экономию электроэнергии в прямую чистую прибыль..